

批量分配
模块指南 - 深入了解!

介绍
V5 可追溯性是配方和配料模块的核心,它能轻松与散装配料系统集成,从而提高生产过程中添加配料的效率。
V5 Traceability 专为大批量散装原料(无论是干燥还是液体)而设计,可确保混合批次和分离批次的追踪精度无与伦比。
借助 V5 Traceability 的掌舵,原料从筒仓或其他散装容器直接到混合器的移动受到持续监控,详细说明使用的批次和生产的批次。 这种敏锐的监督至关重要,可以为潜在的高风险召回情况提供保障。
此外,V5 Traceability 专为与 PLC 系统完美同步而设计。 可视化 PLC 将配料从筒仓引导至料斗,准备混合; V5 以数字方式捕捉这一动作,使手动记录变得多余。 这种适应性凸显了 V5 Traceability 在现代自动化解决方案中的领先地位。
目录
1. 沟通方法
当我们开始生产这个配方时,V2 Traceability 可以通过 5 种不同的方式与批量分配系统进行通信,以完成批量分配步骤。
1.1. 文件交换
V5 Traceability 与散装物料分发系统交互的第一种方法是通过文件交换,利用 SG 数据引擎。其工作原理是:V5 Traceability 识别何时需要进行散装物料分发步骤,并在数据引擎的“export”文件夹(位于“ installdir /SG Data Engine/export”)中生成一个 XML 文件。该文件的具体生成时间取决于分发方法(见下文)。
然后必须将该 XML 文件传输到批量分配系统进行处理。 这可以通过 FTP、共享目录或您希望使用的任何其他文件共享方法来完成。
然后,散装分发系统将修改该文件,说明分发了多少所需商品,然后 XML 文件将返回到 SG 数据引擎的“导入”文件夹(位于“ installdir /SG Data Engine/import”),在那里它将被数据引擎处理,数据引擎又会将处理后的结果传递给 V5 终端,以完成散装分发步骤。
1.2。 流
V5 Traceability 用于批量分配系统交互的第二种方法是通过网络流。 此方法使用相同的 XML 文件传输,但现在通过与批量分配系统的直接 TCP/IP 连接自动完成,以完成所需的批量分配步骤。
然后,散装分配系统可以通过 TCP/IP 连接以 XML 文件中定义的相同格式返回完整的重量数据。
2. 公式设置
批量配药步骤可以像其他任何步骤类型一样添加到控制中心的配方中。
为此,只需在控制中心“公式”窗口的下部面板中添加新的公式步骤 (1),然后将此新步骤设置为“批量分配”步骤 (2)。 在集成批量分配系统之前,以前可能是“按键输入”的步骤只需更改其类型即可更改为“批量分配”。
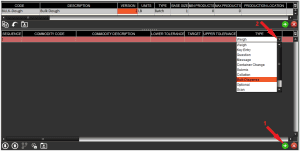
可以正常输入成分及其重量目标和公差,以完成此配方步骤的设置。

然后,我们可以使用更多批量分配步骤或任何类型的步骤来完成配方设置。 让我们添加 2 个额外的“称重”步骤来完成这个基本公式。
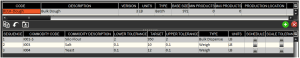
3. 分配方法
如上所述,用于文件交换和流方法的 XML 文件生成的时间取决于系统是否设置为多次分配。 让我们通过使用文件交换方法时使用下面的示例来了解差异。
3.1. 线性/顺序
我们处理批量步骤的第一种方法是基于每个步骤。 本质上,一旦终端到达“批量分配”步骤,这将导致系统导出批量分配请求。 让我们通过运行我们在这种模式下创建的公式来看看它是如何工作的。
一旦我们开始这个公式,由于批量分配步骤是第一步,我们将立即看到以下屏幕,通知我们这是批量步骤:
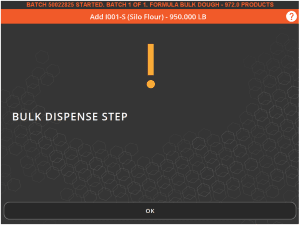
点击此处的“确定”将提示选择比例。 在此之前,我们需要在系统中设置散装分配器,SG Systems 可以在实施此功能之前提供帮助。 我们需要选择这个比例才能继续。
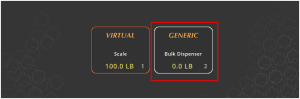
一旦我们选择了这个“散装分配器”,我们将进入下一个屏幕,终端正在等待来自分配器的输入。

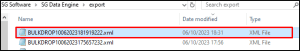
在选择散装分配器的同时,如果使用文件交换通信方法,则上述XML文件将被导出到数据引擎的导出文件夹中。
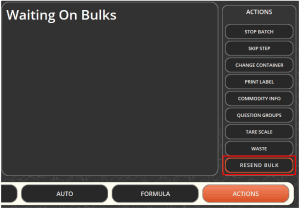
如果需要,系统可以重新发送该文件。
如果我们打开此文件,我们可以看到散装分配器将被要求填写此文件中的“achievedQty”字段。

然后,该文件将被拾取并通过文件交换或 TCP/IP 流传输到散装分配器,一旦分配完成并收集最终的稳定重量,重量数据将由散装分配系统输入。
返回后,文件将如下所示(请注意,根据步骤设置,我们在该步骤的容差范围内):
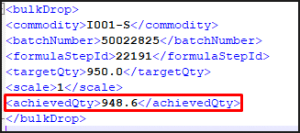
该文件随后将被返回到数据引擎的“导入”文件夹。完成后,终端将读取该文件并执行批量分配步骤,之后终端将进入下一步,即添加盐和酵母。此示例 XML 文件可在此处下载。
3.1.1. 位置分配
为了进一步简化上述流程,可以使用位置分配来自动化更多流程,使我们能够:
- 设置终端自动提取散装货物的位置(即筒仓)
- 为单个散装分配器分配位置,这意味着我们可能选择的特定批次的位置将确定哪个散装分配器用于散装分配步骤。
3.2. 使用多次分配
正如我们在上面看到的,如果我们使用线性分配方法,那么所需的 XML 文件将在 V5 终端到达单个批量分配步骤时生成。 然而,这种方法可能不适合某些设施,因为散装物料的称重与生产过程的其余部分是分开的,而且通常不是同时称重。 为了在这方面提供更大的灵活性,我们可以使用多次分配。 为了更好地说明其工作原理,让我们在迄今为止使用的公式中添加另一个批量分配步骤。
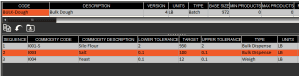
这与前面讨论的不同之处在于,可以一次生成多个 XML 文件(如果需要),并且这些文件将在计划作业后立即生成,而不是在终端到达该步骤时生成。 让我们通过安排 5 批修改后的公式来看看它是如何工作的:

一旦我们这样做,我们可以看到立即生成了 5 个 XML 文件,每批一个:
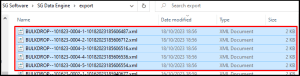
如果我们打开这些文件之一,我们可以看到它们看起来与之前在每步方法中生成的文件略有不同。 我们可以看到,通过列出每个步骤,我们可以完成一批的多个批量步骤,从而使我们能够在一个文件中同时完成面粉和盐的批量投放。

此方法还允许通过引用库存提取位置(例如筒仓)来更详细地输入库存扣除。
与线性方法一样,这些文件可以通过文件交换或 TCP/IP 连接在散装分配系统之间传输。
当文件从分配器返回时,它们将为每个批量步骤适当填写“已实现数量”和“位置”:
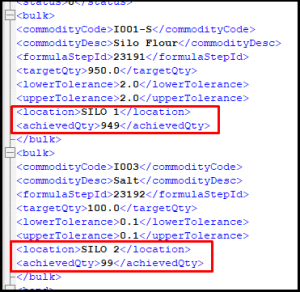
让我们想象一下,第 1 批的批量分配是在早上完成的,然后在下午将配料添加到搅拌机中。 在这种情况下,第 1 批的完整 XML 文件将被放入数据引擎的导入文件夹中并进行处理。 然后,数据引擎将对此批量分配步骤进行排队并等待相关作业和批次,如文件名中所示。
因此,如果我们现在前往终端并开始这项工作,我们将被要求手工称量酵母:

之后,系统将处理来自XML文件的批量分配信息并自动完成批量。
如果所有批次的所有散装组件均已分配,并且关联的 XML 文件返回到数据引擎,则剩余批次将以相同的方式进行,直到作业完成。
此过程的关键点在于,与剩余的手动添加步骤相比,可以随时对配方中的多个散装成分进行称重。 在我们的示例中,我们在当天早些时候对散装货物进行了称重,但这些可以在执行作业前几天完成,它们可以与作业一起处理,甚至可以稍后添加,具体取决于系统设置。
我们还可以配置系统,将批量处理与手工添加完全分开,如果需要,它们可以在不同的终端进行处理。


